

스테인레스 볼트 마모: 마찰, 표면 손상 및 예압
스테인레스 기계 어셈블리에 대한 실패 검토에서 나는 종종 완전히 장착되기 전에 고정되어 부적절한 조임력으로 높은 토크 판독값을 생성하는 스테인레스 나사산 쌍을 봅니다. 최종 손상은 단순히 패스너가 파손된 것처럼 보일 수 있지만 엔지니어링 시퀀스는 재료 정체성, 조인트 형상, 제조 무결성, 설치 동작 또는 변화하는 서비스 환경을 통해 더 일찍 시작됩니다. 이 기사에서는 마케팅 주장이 아닌 해당 메커니즘에서 스테인레스 볼트 마모를 개발합니다.
검증된 제품 데이터는 의도적으로 범위를 좁혔습니다. 스테인리스강 904L 육각 볼트, M3–M160, 비표준 기능, DIN, ANSI, GB 또는 승인된 비표준 도면에 따른 실행입니다. 강도 등급, 내력, 인장 값, 경도, 토크 계수, 피로 한계, 부식 수명 값, 코팅, 공차 설정 또는 정확한 표준 번호는 제공되지 않습니다. 사양을 지정하기 전에 제조업체의 현재 테스트 보고서와 비교하여 누락된 모든 매개변수를 확인하십시오.
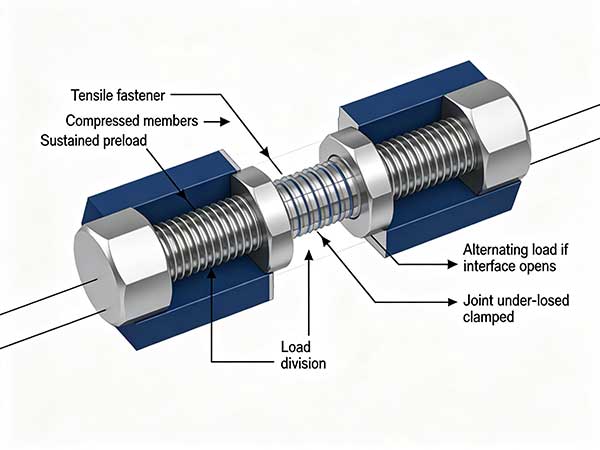
저는 인장 패스너와 압축 부재라는 두 가지 탄성 시스템으로 조인트를 모델링했습니다. 조이면 두 시스템이 모두 무부하 상태에서 멀어집니다. 나중에 분리하는 힘은 먼저 부재 압축을 해제하고 인터페이스가 닫힌 상태로 유지되는 동안 패스너 장력을 부분적으로만 증가시킵니다. 인터페이스가 열리면 유익한 부하 분할이 무너집니다. 그런 다음 볼트는 더 큰 교번 하중을 받으며 일반적으로 공칭 계산에는 없는 굽힘 구성요소를 받습니다.
이 모델은 공칭 직경이 완전한 설계 입력이 아닌 이유를 설명합니다. 그립 길이, 부재 강성, 베어링 면 컴플라이언스, 스레드 맞물림, 인터페이스 코팅, 와셔 및 하중 편심에 따라 외력이 분할되는 방식이 결정됩니다. 패스너를 분리된 인장 막대로 취급하는 모든 검토는 지배적인 접합 메커니즘을 놓치고 있습니다.
현재의 경우 지배적인 서비스 작업은 설치 중 높은 측면 접촉 압력과 그에 따른 지속적인 예압입니다. 저는 클램핑된 부재부터 베어링 면, 머리에서 생크까지의 전환, 생크, 맞물린 나사산 및 짝을 이루는 구성 요소를 통해 해당 동작을 매핑할 것입니다. 맵은 접촉이 발생할 수 있는 위치, 미끄러짐이 시작될 수 있는 위치, 국부적 굽힘 또는 응력 집중이 나타나는 위치를 식별해야 합니다. 이 연습을 통해 어떤 치수와 결함이 정말로 중요한지 결정됩니다.
언로드된 형상을 정의합니다.간격, 접촉면, 스레드 위치, 효과적인 결합 및 정렬을 기록합니다.
설치를 정의합니다.토크가 예압과 동일하다는 가정 없이 형체력이 어떻게 생성, 측정 및 유지되는지 설명합니다.
서비스 작업을 적용합니다.설치 중 높은 측면 접촉 압력과 지속적인 예압 및 인접한 패스너 사이의 재분배를 포함합니다.
성능 저하를 평가합니다.기계, 재료 상태 및 검사 가능성의 변화에 따라 깨끗하거나 오염된 나사산, 설치 속도, 표면 마감 및 결합 재료 유사성을 고려하십시오.
증거를 결정에 연결합니다.신뢰할 수 있는 모든 실패 메커니즘에 도면 제어 또는 테스트를 할당합니다.
Shanghai Liyang Certification Co., Ltd.에서 발행한 품질 관리 시스템 인증서 LY203E5074Q가 유일하게 제공되는 인증 증거입니다. 품질경영시스템 인증을 나타냅니다. 문서가 기술 파일에 사용되기 전에 인증서에서 참조하는 현재 유효성, 사이트, 범위 및 관리 시스템 표준을 확인해야 합니다.
볼트를 단독으로 검증할 수 없기 때문에 관련 "구성 요소"에는 기하학적 영역과 결합 인터페이스가 포함됩니다. 스테인레스 기계 어셈블리의 경우 설치 중 높은 측면 접촉 압력과 그에 따른 지속적인 예압이 어셈블리에 유입되는 경로에 따라 중요한 세트가 결정됩니다. 이 표는 검증된 정보를 프로젝트 정의와 분리하므로 엔지니어는 아직 증거가 누락된 부분을 확인할 수 있습니다.
| 요소 | 검증된 정의 또는 필수 정의 | 엔지니어링 기능 | 손상될 경우의 위험 |
|---|---|---|---|
| 스테인레스 볼트 마모성 재료 경로 | 스테인레스 스틸 904L | 스테인레스 기계 어셈블리에 사용되는 재료 가정을 유지합니다. | 재료 혼합으로 인해 검증과 생산 간의 연결이 끊어집니다. |
| M3–M160 내에서 선택된 형상 | 정확한 제어 도면이 필요함 | 의도한 부하 경로에서 헤드, 생크, 스레드 및 결합 인터페이스를 찾습니다. | 의도한 예압 없이 토크가 상승합니다. |
| 설치 압류 제어 기능 | 도면에 정의된 형상 및 표면 상태 | 상태를 예방하거나 노출시킵니다: 스레드 슬라이딩 중에 접착 접합부가 성장합니다. | 의도한 예압 없이 토크가 상승합니다. |
| 금속 제어 기능을 이전함 | 프로젝트 정의 결합 인터페이스 또는 프로세스 상태 | 상태를 예방하거나 노출시킵니다. 나사산 표면이 찢어지고 물질이 침전됩니다. | 나중에 조립이 거칠어지고 예측할 수 없게 됩니다. |
| 허위 좌석 제어 기능 | 도면에 정의된 형상 및 표면 상태 | 상태를 예방하거나 노출시킵니다. 마찰 스파이크가 베어링면 접촉으로 오인됩니다. | 조인트는 언더클램핑된 상태로 유지됩니다. |
| 제거 실패 제어 기능 | 프로젝트 정의 결합 인터페이스 또는 프로세스 상태 | 상태를 예방하거나 노출시킵니다. 서비스 노출 및 이전 손상으로 인해 스레드가 잠깁니다. | 유지 관리에는 파괴적인 제거가 필요합니다. |
사양에 사용하기 전에 현재 테스트 보고서 및 적용 가능한 표준과 비교하여 모든 매개변수를 확인하십시오.
공칭 재질 및 직경은 전환 형상, 스레드 공차, 베어링 면 관계 또는 결합 스레드 동작을 해결하지 않습니다. 이러한 기능은 명확한 우선순위로 하나의 도면 계층 구조에서 제어되어야 합니다. 표준 제품군이 호출되면 비표준 출발이 일반 메모에 숨겨지지 않고 표시되어야 합니다.
나는 일반적인 검사 목록보다는 증거 매트릭스를 사용합니다. 각 행에는 특성, 스테인리스 볼트 골링이 중요한 이유, 이를 생성하는 생산 단계, 검증 방법, 승인 규칙, 샘플링 또는 스크리닝 빈도, 반응 계획 및 보유 기록이 명시되어야 합니다. 부록에 없는 값은 열린 상태로 유지됩니다. 메모리나 다른 패스너 등급에서 완료해서는 안 됩니다.
| 매개변수 | 검증방법 | 허용 범위 또는 상태 | 공학적 의미 |
|---|---|---|---|
| 완성된 재료의 정체성 | 현재 자재 인증서와 승인된 식별 방법 | 스테인레스 스틸 904L | 검증되지 않은 합금은 재료 가정을 무효화합니다. |
| 선택된 공칭 크기 | 교정된 치수 검사 | M3–M160은 제공된 범위입니다. 하나의 사이즈를 선택하고 확인하세요 | 맞춤 및 하중 계산에서는 정의되지 않은 크기를 사용할 수 없습니다. |
| 실행기준 | 문서 검토 및 기능별 점검 | DIN, ANSI, GB 또는 승인된 비표준 도면 | 정확한 식별자와 개정판이 제공되지 않았습니다. |
| 설치 압류 확인 | 설치 중 높은 측면 접촉 압력과 지속적인 예압을 재현하는 물리적 시험 | 프로젝트별; 재료 쌍, 표면, 윤활 및 속도 검증 | 스레드 슬라이딩 중에 접착 접합부가 성장하여 의도한 예압 없이 토크가 상승할 수 있습니다. |
| 이송된 금속 검증 | 기능 수준의 치수 또는 표면 검사 | 프로젝트별; 두 결합 스레드를 모두 검사하십시오. | 스레드 표면이 찢어지고 재료가 침전되어 나중에 조립이 거칠어지고 예측할 수 없게 됩니다. |
| 허위 좌석 확인 | 깨끗하거나 오염된 나사산, 설치 속도, 표면 마감 및 결합 재료 유사성을 반영하는 노출 또는 조립 테스트 | 프로젝트별; 검증된 사전 로드 방법을 사용하세요. | 마찰 스파이크가 베어링 면 접촉으로 잘못 인식되어 조인트가 언더클램핑 상태로 유지될 수 있습니다. |
| 제거 실패 확인 | 공정 모니터링 및 로트 봉쇄 기록 | 프로젝트별; 서비스 및 재사용 제어 정의 | 서비스 노출 및 이전 손상으로 인해 스레드 잠금이 발생하여 유지 관리에 파괴적인 제거가 필요함 |
| 품질 시스템 증거 | 현재 사이트, 범위, 유효성, 발급자 확인 | Shanghai Liyang Certification Co., Ltd.에서 발행한 품질 경영 시스템 인증서 LY203E5074Q | 기록은 일반적인 시스템 주장뿐만 아니라 스테인레스 볼트 갈링을 뒷받침해야 합니다. |
사양에 사용하기 전에 현재 테스트 보고서 및 적용 가능한 표준과 비교하여 모든 매개변수를 확인하십시오.
DIN, ANSI 및 GB는 완전한 제품 정의가 아닌 표준 제품군입니다. 엔지니어는 실제로 의도한 정확한 문서, 개정판, 제품 스타일, 나사산 시스템, 공차 등급, 기계적 특성 요구 사항 및 테스트 방법을 식별해야 합니다. 승인된 비표준 도면에는 이러한 요구 사항 자체가 포함되어야 합니다. "동등한"은 기능적으로 관련된 모든 조항을 문서로 비교하지 않고서는 허용되지 않습니다.
스테인리스 볼트 마모의 경우 허용 범위는 검증된 하중 경로 및 조립에서 파생되어야 합니다. 프로젝트에 예하중, 피로, 부식, 박리, 경도, 케이스 깊이, 광학 분해능, 와전류 제한 또는 성능 목표가 필요한 경우 해당 수치에는 최신 증거가 필요합니다. 제공된 재질 및 치수 범위는 이를 대체할 수 없습니다.
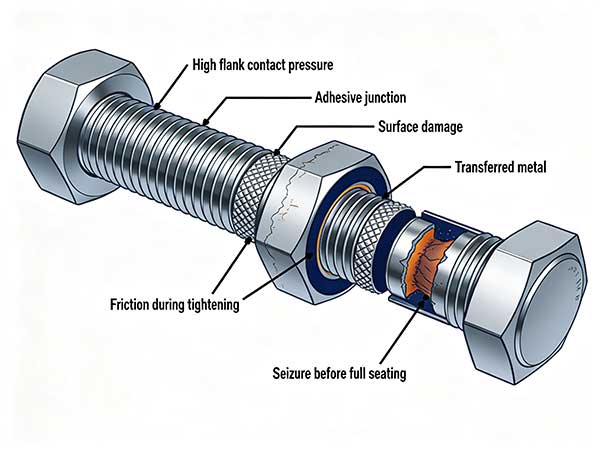
골링(Galling)은 돌기와 접촉 시 접착 손상입니다. 고압에서는 나사산이 미끄러지면서 국소 접합부가 형성되고 찢어집니다. 유사한 스테인리스 결합 재료, 거칠거나 손상된 표면, 오염, 높은 조임 속도 및 부적절한 윤활 조건으로 인해 위험이 증가할 수 있습니다. 설치자는 표면 손상으로 인해 에너지가 소비되는 동안에도 토크 상승을 확인하고 예압이 증가한다고 가정할 수 있습니다.
토크-장력 검증에는 생산 볼트, 실제 결합 나사산, 표면 상태, 윤활제 또는 승인된 처리, 설치 속도 및 접합 형상을 사용해야 합니다. 다른 합금이나 마감재의 가치는 양도할 수 없습니다. 제공된 데이터에는 마찰 계수나 토크 값이 포함되어 있지 않으므로 둘 다 열린 상태로 유지됩니다.
예방과 서비스 가능성을 함께 고려해야 합니다. 한 번 예압에 도달했지만 제거 중에 스레드를 파괴하는 프로세스는 유지 관리되는 장비에 허용되지 않을 수 있습니다. 재사용 기준, 청소, 이송된 재료 검사 및 결합 스레드 교체 규칙을 정의해야 합니다.
설계 조건으로 설치 압류.스테인레스 기계 어셈블리에서 시작 메커니즘은 스레드 슬라이딩 중에 접착 접합이 성장하는 것입니다. 설치 중 높은 측면 접촉 압력과 결합 형상 및 설치 상태를 일정하게 유지하면서 예압이 지속되는 것을 재현한 다음 하중 전후의 특징을 검사합니다. 엔지니어링 결과는 의도한 예압 없이 토크가 상승하는 것입니다. 유용한 검증 기록은 제안된 제어(재료 쌍, 표면, 윤활 및 속도 검증)가 단순히 최종 손상을 감지하는 것이 아니라 물리적 체인을 중단하는 이유를 보여주어야 합니다.
이전된 금속에 대한 증거가 필요합니다.조사에서는 스레드 표면이 찢어지고 물질이 침전된 증거를 구체적으로 검색해야 합니다. 관련 관찰에는 비대칭 접촉, 치수 이동, 표면 이동, 국부적인 파손 원인 또는 영향을 받은 로트 이전에 변경된 공정 기록이 포함될 수 있습니다. 나중에 조립하면 거칠고 예측이 불가능해지기 때문에 승인은 프로젝트 정의 기능 테스트와 기능 수준 검사를 기반으로 해야 합니다. 예방 요구 사항은 두 결합 스레드를 모두 검사하는 것입니다.
경계 사례: 잘못된 좌석 배치.이 모드는 정상적인 생산 또는 서비스 변형이 어셈블리를 향해 움직일 때 중요해집니다. 마찰 스파이크가 베어링 표면 접촉으로 오인됩니다. 검토에서는 형상, 재료 상태, 마찰, 깨끗하거나 오염된 나사산, 설치 속도, 표면 마감 및 결합 재료 유사성 등 가장 바람직하지 않은 신뢰할 수 있는 조합을 테스트해야 합니다. 메커니즘이 활성화된 경우 조인트는 언더클램핑된 상태로 유지됩니다. 따라서 사양에서는 검증된 사전 로드 방법을 사용하기 위한 증거를 요구해야 하며 해당 증거가 실패할 경우 포함을 정의해야 합니다.
제거 실패에 대한 검사 논리.최종 시각적 외관만으로는 서비스 노출 및 이전 손상으로 인해 스레드가 잠겼는지 여부를 확인할 수 없습니다. 나는 초기 특징, 언제 생성될 수 있는지 식별하는 프로세스 신호, 노출을 제한하는 로트 기록을 관찰하는 검사 방법을 선택하겠습니다. 그 이유는 직접적입니다. 유지 관리에는 파괴적인 제거가 필요하기 때문입니다. 제어 계획에는 서비스를 정의하고 제어를 재사용하는 방법, 대응하는 사람, 보류 중인 제품이 명시되어야 합니다.
윤활유 불일치에 대한 현장 해석.어셈블리가 서비스에서 반환되면 분석가는 손상된 부품을 동일한 로트의 사용되지 않은 부품 및 인접한 패스너와 비교해야 합니다. 작업 가설은 적용량 또는 화학적 성질이 다양하다는 것입니다. 예상되는 결과는 토크-장력 분산이 확대된다는 것입니다. 설치 기록, 접촉 표시, 파손 위치, 재료 증거 및 프로세스 계보는 해당 가설을 지지하거나 거부해야 합니다. 시정 조치는 윤활유 식별 및 적용을 제어해야 합니다.
선택적 유도 경화는 국부적인 전자기 가열과 담금질 및 템퍼링을 사용합니다. 완전한 공정 정의에는 코일 형상, 커플링 거리, 주파수, 전달 전력, 가열 시간 또는 이동 속도, 급냉 타이밍, 급냉 분포, 템퍼 조건 및 부품 방향이 포함됩니다. 이러한 변수는 표면에서 코어까지의 열 경로를 제어하므로 경도 구배, 케이스 모양, 왜곡 및 전이 미세 구조를 제어합니다.
단일 표면 경도 판독은 공정을 검증하지 않습니다. 단면 경도 트래버스, 선언된 케이스 깊이 기준, 금속 조직학, 균열 검사, 치수 비교 및 핵심 특성 증거가 필요합니다. 유도 경화를 지정하기 전에 재료 적합성을 확인해야 합니다. 검증된 904L 육각 볼트에는 그러한 공정 또는 경도 값이 제공되지 않습니다.
와전류 분류는 전자기 응답을 비교하고 재료 상태, 열처리 조건, 형상 또는 불연속성의 일부 차이를 선별할 수 있습니다. 이는 범용 균열 탐지기가 아니며 경도 깊이를 직접 보고하지 않습니다. 주파수, 코일 구성, 리프트오프, 부품 온도, 방향, 위상 창, 진폭 창 및 교정 샘플이 감도를 결정합니다.
참조 부품은 입증된 허용 가능한 제품과 물리적으로 특성화된 거부 조건을 나타내야 합니다. 금속 상태를 추론하기 위해 신호를 사용하는 경우 주기적인 파괴 상관관계가 필요합니다. 드리프트, 코일 마모, 혼합 형상 또는 온도 변화로 인해 잘못된 승인 또는 과도한 거부가 발생할 수 있습니다.
1단계 — 설치 압수:스레드 슬라이딩 중에 접착 접합이 성장하는 조립 또는 생산 샘플을 준비합니다. 설치 중에 높은 측면 접촉 압력을 적용하거나 시뮬레이션한 후 예압을 유지한 다음 의도한 예압 없이 토크가 상승하는지 여부를 문서화합니다. 설계 또는 프로세스가 재료 쌍, 표면, 윤활 및 속도를 검증한다는 증거가 나타날 때만 스테이지를 해제하십시오.
2단계 - 이동된 금속:스레드 표면이 찢어지고 재료가 침전되는 조립 또는 생산 샘플을 준비합니다. 설치 중에 높은 측면 접촉 압력을 적용하거나 시뮬레이션한 후 예비 하중을 유지한 다음 나중에 조립이 거칠어지고 예측할 수 없게 되는지 여부를 문서화합니다. 설계 또는 프로세스가 두 결합 스레드를 모두 검사할 것이라는 증거가 나타날 때만 스테이지를 해제하십시오.
3단계 — 허위 좌석:마찰 스파이크가 베어링 표면 접촉으로 오인되는 조립 또는 생산 샘플을 준비하십시오. 설치 중에 높은 측면 접촉 압력을 적용하거나 시뮬레이션한 후 예압을 유지한 다음 조인트가 언더클램핑 상태로 유지되는지 여부를 문서화합니다. 설계 또는 프로세스가 검증된 사전 로드 방법을 사용할 것이라는 증거가 있는 경우에만 단계를 해제하십시오.
4단계 - 제거 실패:서비스 노출 및 이전 손상으로 인해 스레드가 잠기는 조립 또는 생산 샘플을 준비하십시오. 설치 중에 높은 측면 접촉 압력을 적용하거나 시뮬레이션한 후 예압을 유지한 후 유지 관리에 파괴적인 제거가 필요한지 여부를 문서화합니다. 설계 또는 프로세스가 서비스 및 재사용 제어를 정의한다는 증거가 나타날 때만 단계를 해제하십시오.
5단계 — 윤활유 불일치:적용량이나 화학적 성질이 다양한 조립 또는 생산 샘플을 준비합니다. 설치 중에 높은 측면 접촉 압력을 적용하거나 시뮬레이션한 후 예압을 유지한 후 토크 장력 분산이 넓어지는지 여부를 문서화합니다. 설계 또는 프로세스가 윤활유 특성 및 적용을 제어할 것이라는 증거가 나타날 때만 단계를 해제하십시오.
이 순서에서는 선택한 크기, 실제 결합 부품, 생산 표면 상태, 깨끗하거나 오염된 나사산으로 설명된 환경 조건, 설치 속도, 표면 마감 및 결합 재료 유사성을 사용해야 합니다. 이는 필수 프로젝트 표준을 대체할 수 없습니다. 이는 정확하고 검증된 방법을 선택하는 데 사용되는 메커니즘 맵입니다. 허용 값은 제공된 부록에 내용이 없을 때마다 프로젝트별로 유지됩니다.
제조 레이어와 검사 레이어가 연결되어야 합니다. 성형 시뮬레이션은 위험을 예측하지만 제품을 출시하지는 않습니다. 단면화는 선택된 샘플을 입증하지만 전체 로트를 선별하지는 않습니다. 프로세스 모니터링은 신호 변화를 감지하지만 결함 상관 관계가 필요합니다. 광학 및 와전류 정렬은 각각 제한된 감지 메커니즘을 가지고 있습니다. 제어 계획은 각 계층에 정의된 질문과 검증된 경계가 있는 경우에만 이를 결합해야 합니다.
이러한 구별은 또한 기술 청구권의 유효하지 않은 이전을 방지합니다. 열처리 후 나사 롤링, 유도 경화, 다중 스테이션 냉간 성형, SPC, 광학 분류 및 와전류 스크리닝이 모두 유용할 수 있지만 모든 904L 육각 볼트에 자동으로 적용되는 것은 없습니다. 선택한 프로세스는 실제 프로젝트에 대한 재료, 형상, 요구되는 성능 및 검사 증거와 호환되어야 합니다.
| 실패 모드 | 메커니즘별 근본 원인 | 결과 | 예방 또는 증거 |
|---|---|---|---|
| 설치 압수 | 스레드 슬라이딩 중에 접착 접합부가 성장합니다. | 의도한 예압 없이 토크가 상승합니다. | 재료 쌍, 표면, 윤활 및 속도 검증 |
| 이송된 금속 | 나사산 표면이 찢어지고 물질이 쌓입니다. | 나중에 조립이 거칠어지고 예측할 수 없게 됩니다. | 두 결합 스레드를 모두 검사하십시오. |
| 거짓 좌석 | 마찰 스파이크가 베어링면 접촉으로 잘못 인식됨 | 조인트는 언더클램핑된 상태로 유지됩니다. | 검증된 사전 로드 방법을 사용하세요. |
| 제거 실패 | 서비스 노출 및 이전 손상으로 인해 스레드가 잠깁니다. | 유지 관리에는 파괴적인 제거가 필요합니다. | 서비스 및 재사용 제어 정의 |
| 윤활유 불일치 | 적용량이나 화학은 다양합니다. | 토크-장력 분산이 확대됨 | 윤활유 식별 및 적용 제어 |
사양에 사용하기 전에 현재 테스트 보고서 및 적용 가능한 표준과 비교하여 모든 매개변수를 확인하십시오.
완전히 장착되기 전에 고정되어 부적절한 조임력으로 높은 토크 판독값을 생성하는 스테인리스 나사 쌍이 있는 경우 청소 또는 분해하기 전에 어셈블리를 보존합니다. 베어링 자국, 나사산 위치, 프레팅, 부식 침전물, 파손 방향, 도구 기록 및 인접한 패스너 상태는 초기 과부하와 최종 과부하를 구별할 수 있습니다. 더 크거나 명목상 더 강한 볼트로 교체하면 실제 원인이 정렬 불량, 들뜸, 정착, 마손 또는 확인되지 않은 결합 스레드인 경우 손상이 다른 곳으로 옮겨질 수 있습니다.
근본 원인은 물리적 체인으로 작성되어야 합니다. "낮은 품질"만으로는 충분하지 않습니다. "예비성형 중에 생성된 접힌 표면은 머리 아래 전이에 남아 있고 조인트 분리로 인해 굽힘이 발생한 후 순환 균열이 시작되었습니다"는 테스트 가능합니다. 그런 다음 증거 계획은 체인의 각 링크를 확인하거나 거부할 수 있습니다.
설치 중 높은 측면 접촉 압력과 스테인레스 기계 어셈블리에 사용되는 실제 스택을 통한 지속적인 예압을 모델링합니다.
M3–M160 내에서 하나의 형상을 선택하고 모든 기능 데이텀, 트랜지션, 스레드 및 접촉면을 정의합니다.
스테인리스강 904L에 대해서는 현재 완성된 로트 증거가 필요합니다. 일반적인 스테인레스 설명을 받아들이지 마십시오.
부록에서는 아무것도 제공하지 않으므로 강도, 보증 동작, 경도, 피로, 박리 및 변형에 대한 프로젝트 값을 설정합니다.
설치 발작:스레드 슬라이딩 중에 접착 접합이 성장하는지 확인합니다. 재료 쌍, 표면, 윤활 및 속도를 검증하려면 생산 또는 설계 관리가 필요합니다.
이송된 금속:스레드 표면이 찢어지고 재료가 침전되는지 확인합니다. 두 결합 스레드를 모두 검사하려면 생산 또는 설계 관리가 필요합니다.
허위 좌석:마찰 스파이크가 베어링 표면 접촉으로 잘못되었는지 확인하십시오. 검증된 예압 방법을 사용하려면 생산 또는 설계 관리가 필요합니다.
제거 실패:서비스 노출 및 이전 손상으로 인해 스레드가 잠겼는지 확인합니다. 서비스를 정의하고 통제를 재사용하려면 생산 또는 설계 통제가 필요합니다.
윤활유 불일치:도포량이나 화학성분이 달라지는지 확인합니다. 윤활유 식별 및 적용을 제어하려면 생산 또는 설계 제어가 필요합니다.
설치 검증 중에 실제 결합 스레드, 베어링 표면, 윤활유 상태, 속도 및 조인트 스택을 재현합니다.
합금 이름에서 내구성을 지정하는 대신 깨끗하거나 오염된 나사산, 설치 속도, 표면 마감 및 결합 재료 유사성의 효과를 테스트하십시오.
설치된 기준선, 검사 액세스, 간격 논리, 재사용 결정 및 실패한 조인트 멤버에 대한 대응을 정의합니다.
정확한 DIN, ANSI 또는 GB 문서 및 개정판의 이름을 지정하거나 완전한 비표준 도면을 공개하십시오.
현재 사이트, 범위, 상태 및 참조된 관리 시스템 표준에 대해서는 Shanghai Liyang Certification Co., Ltd.에서 발행한 품질 관리 시스템 인증서 LY203E5074Q를 확인하세요.
현재 보고서가 승인될 때까지 확인되지 않은 모든 수치 속성을 사양에서 제외하십시오.
기술 검토를 위해 프로젝트 매개변수를 공유하세요.
Ningbo yi teng 건설 기계 CO,LTD는 원자재와 제품 품질을 관리하고 M3–M160 및 비표준 형태의 스테인레스 스틸 904L 육각 볼트를 제공한다고 밝혔습니다. 제공된 인증은 Shanghai Liyang Certification Co., Ltd.에서 발행한 품질 관리 시스템 인증 LY203E5074Q입니다. 사양에 앞서 선택한 도면, 테스트 보고서 및 정확한 실행 표준 참조에 대해 현재 제품 페이지를 확인해야 합니다.
신뢰할 수 있는 엔지니어링 검토를 통해 설계 책임과 제조 증거가 분리됩니다. 설계자는 하중, 환경, 접합 형상 및 수용 의도를 정의합니다. 제조업체는 해당 경로가 제어된 특성을 반복적으로 달성할 수 있음을 보여줍니다. 두 역할 사이의 모든 가정은 제작 전에 명시적으로 이루어져야 합니다.
또한 검사 방법이 결함 메커니즘과 일치하는지 확인합니다. 광학 분류는 내부 곡물 흐름을 검증할 수 없으며 경도 판독은 치수 적합성을 입증할 수 없습니다. 여러 방법은 각각 정의된 목적과 검증된 탐지 경계가 있는 경우에만 결합되어야 합니다.
스테인리스 볼트 골링의 경우 감사는 하나의 실제 로트를 따라야 합니다. 완성된 컨테이너를 선택하고 출고, 검사, 프로세스 설정, 도구 식별, 자재 수령 및 도면 승인을 통해 역추적합니다. 그런 다음 기록된 프로세스 알람 또는 부적합 사항 중 하나를 선택하고 봉쇄, 수정, 검증 및 처리를 통해 추적합니다. 양방향 검토는 시스템이 정상 및 비정상 조건에서 작동하는지 여부를 테스트합니다.
스레드 슬라이딩 중에 접착 접합이 성장할 수 있는 물리적 가능성부터 시작하십시오. 스테인레스 기계 어셈블리에서 유효한 답을 얻으려면 설치 중 높은 측면 접촉 압력과 지속적인 예압, 설치 시 고착과 관련된 기능 검사를 재현하는 시험 또는 계산이 필요합니다. 제공된 제품 정보에는 이 결정에 대한 숫자 제한이 없습니다.
정확한 제어 도면을 사용하고 해당 DIN, ANSI, GB 또는 승인된 비표준 요구 사항의 이름을 지정합니다. 문제는 스레드 표면이 찢어지고 재료가 침전된다는 것입니다. 이는 격리된 카탈로그 값이나 일반 게이지 결과가 문제를 해결할 수 없음을 의미합니다. 두 결합 스레드를 검사하는 방법을 보여주는 증거가 있어야 합니다.
최종 증상을 해석하기 전에 초기 증거를 찾으십시오. 마찰 스파이크가 베어링 면 접촉으로 오해되는 경우 예상되는 엔지니어링 결과는 조인트가 언더클램핑된 상태로 유지되는 것입니다. 시정 조치를 선택하기 전에 자재, 프로세스, 설치 및 로트 기록을 실제 증인 표시와 비교해야 합니다.
조건을 정의된 극단적인 경우로 처리합니다. 명시된 M3-M160 범위 및 904L 재료는 서비스 노출 및 이전 손상으로 인해 스레드가 잠길 때 성능을 확립하지 않습니다. 도면 및 검증 계획은 설계가 깨끗하거나 오염된 나사산, 설치 속도, 표면 마감 및 결합 재료 유사성 하에서 서비스 및 재사용 제어를 정의하는 방법을 보여야 합니다.
엔지니어링 사양 검토를 위해 제어 도면, 조인트 스택, 결합 스레드 세부 사항, 서비스 부하, 환경 및 설치 방법을 제출하십시오.
담당자: Ms. Wu
전화:0086-13958324455
고객 서비스: +86-0574 88065928
이메일: Sales@zjbzj.com
팩스: +0086-0574 88065656

공식 웹사이트
Copyright @ Ningbo yi Teng Construction Machinery CO,LTD주로 블레이드 볼트 시리즈, 육각 볼트 및 버킷 치아에 종사합니다. 문의를 환영합니다!
사이트 맵이 웹사이트는 귀하가 당사 웹사이트에서 최상의 경험을 할 수 있도록 쿠키를 사용합니다.
 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 日本語
 العربية
 हिन्दी



 왓츠앱
 핸드폰
논평
(0)